

-


-


-


-


WeChat

-
WhatsApp


Producten





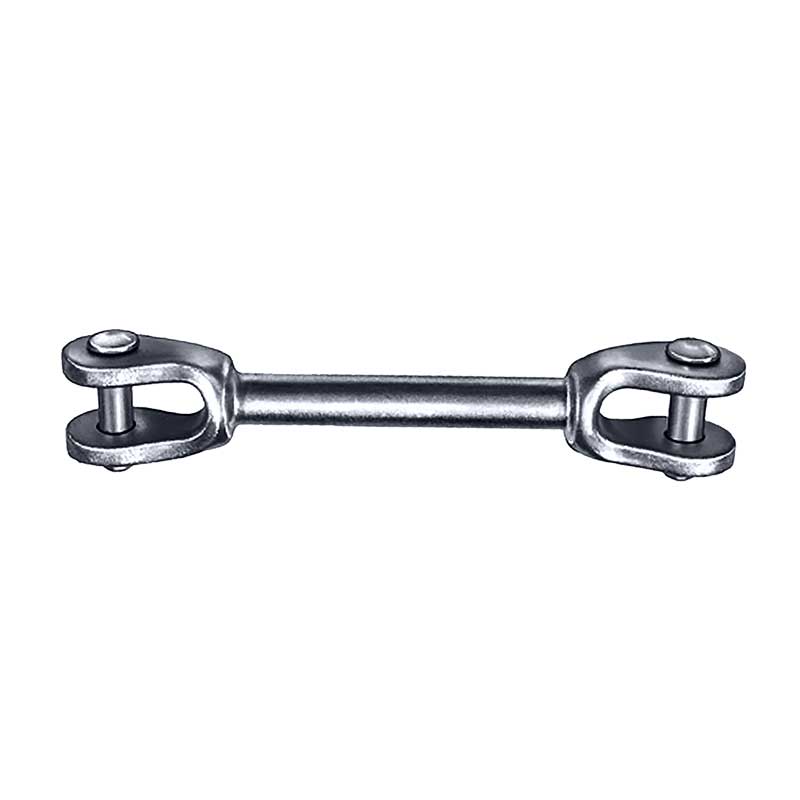
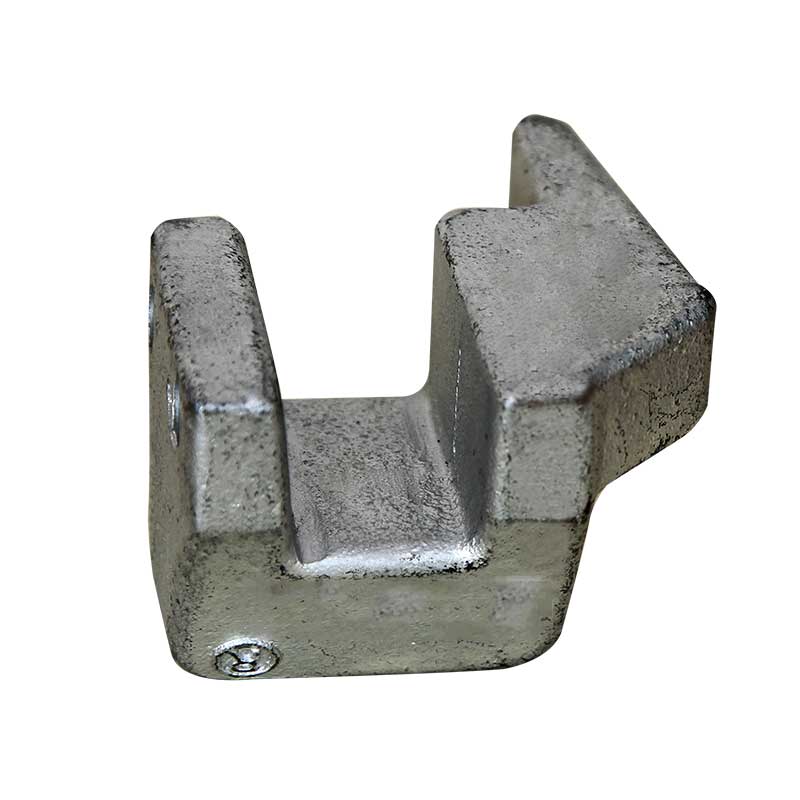
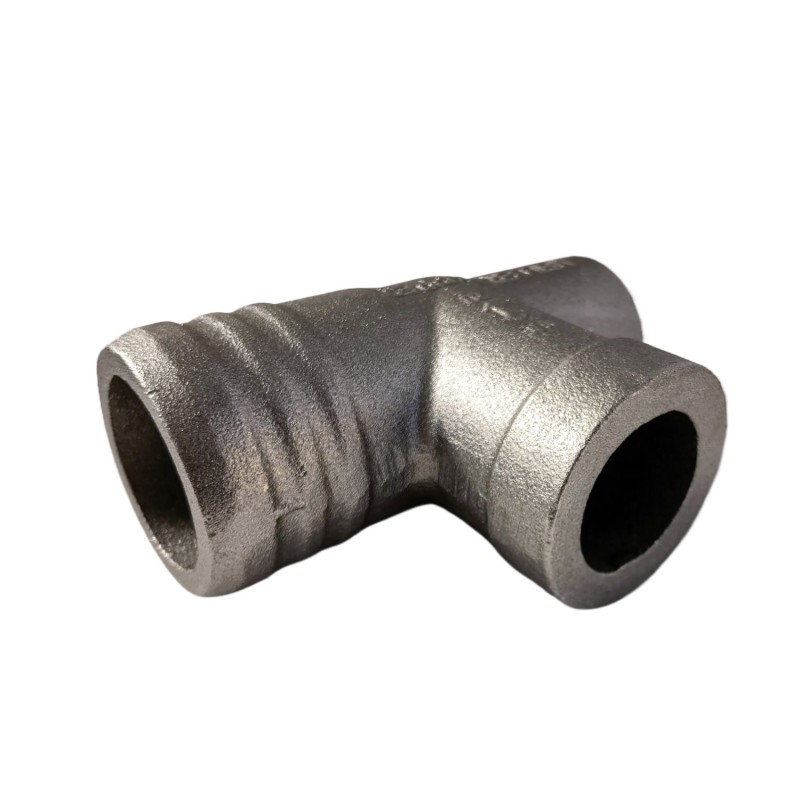
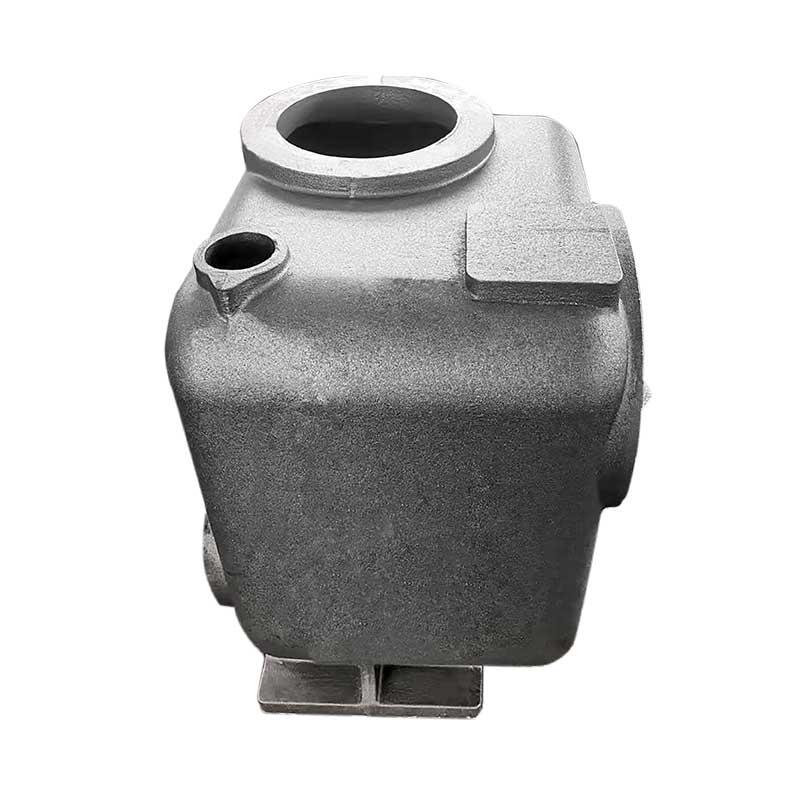
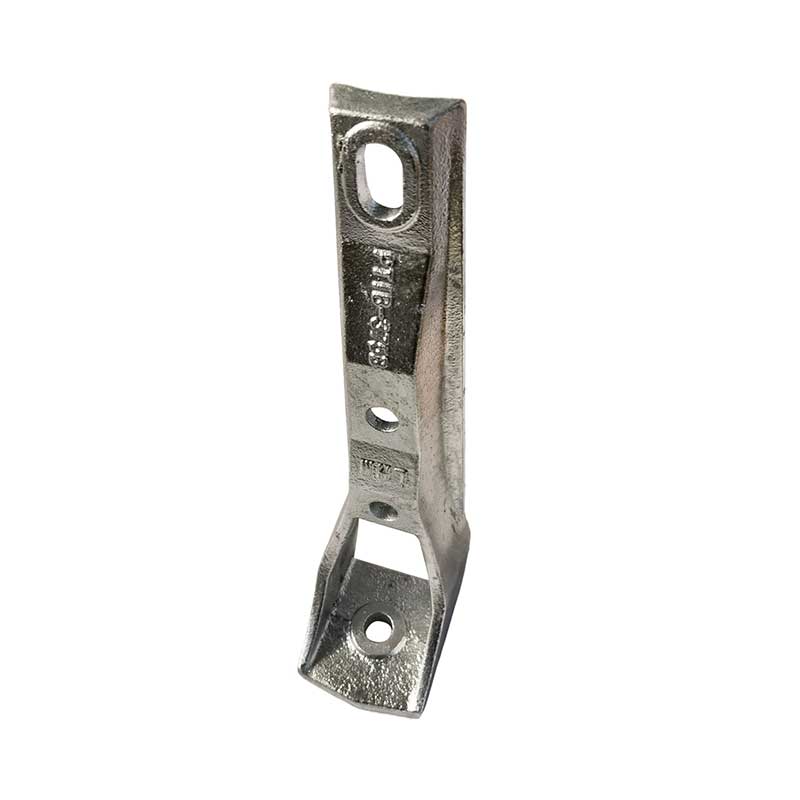
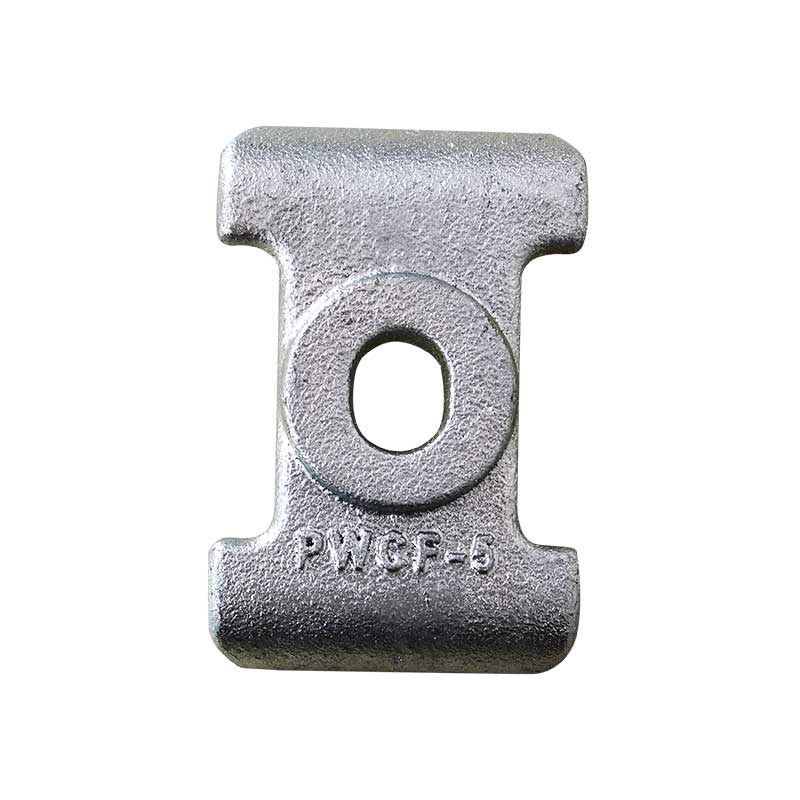
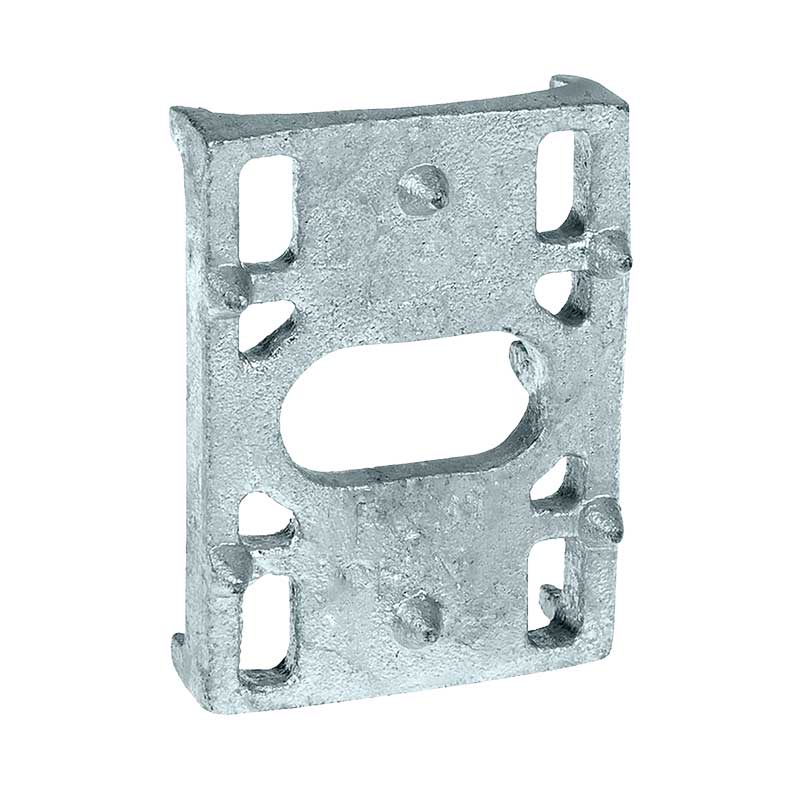
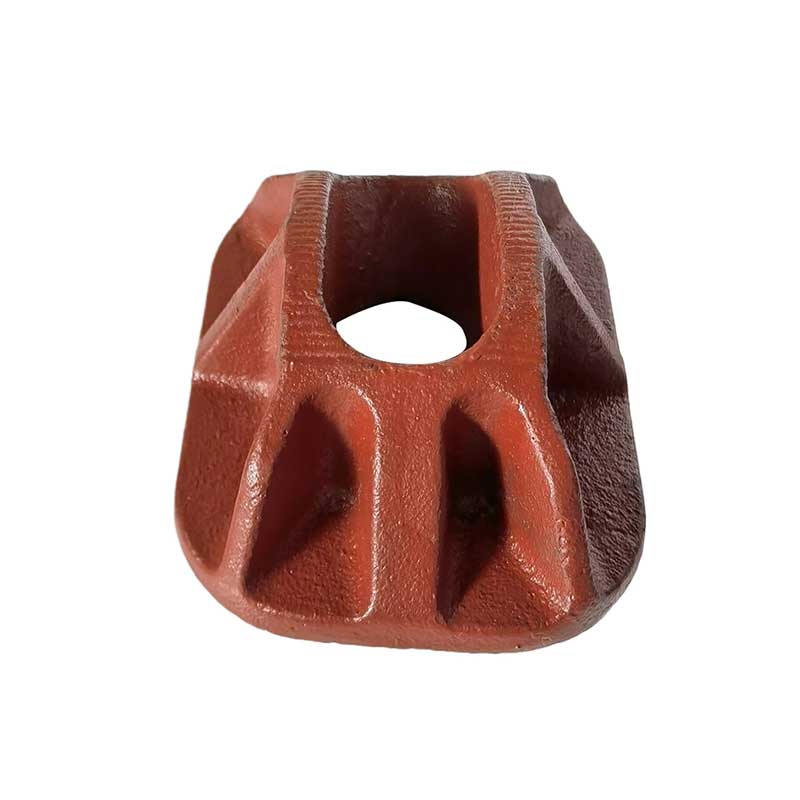
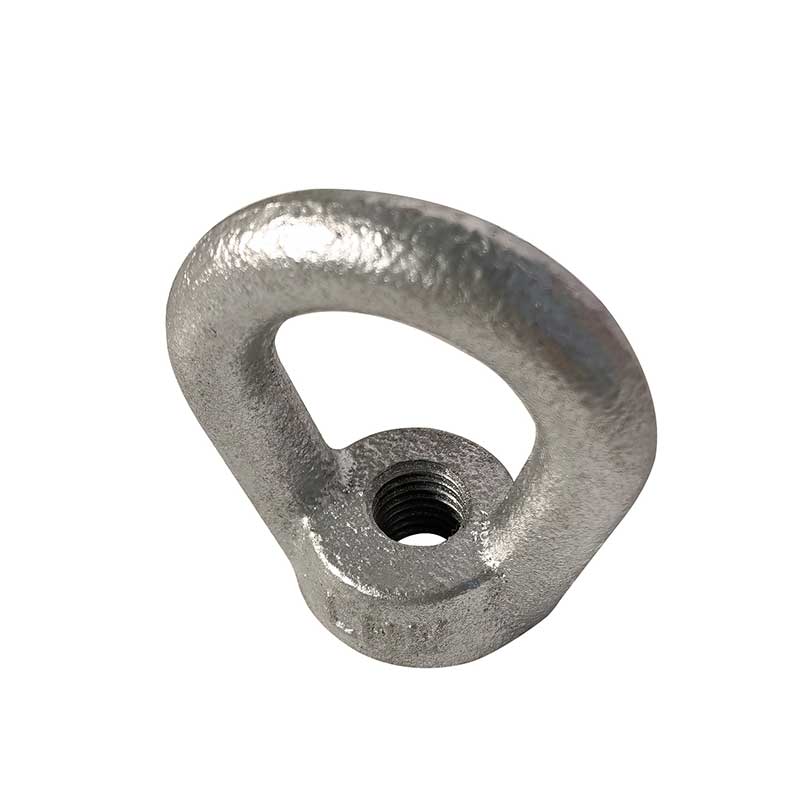
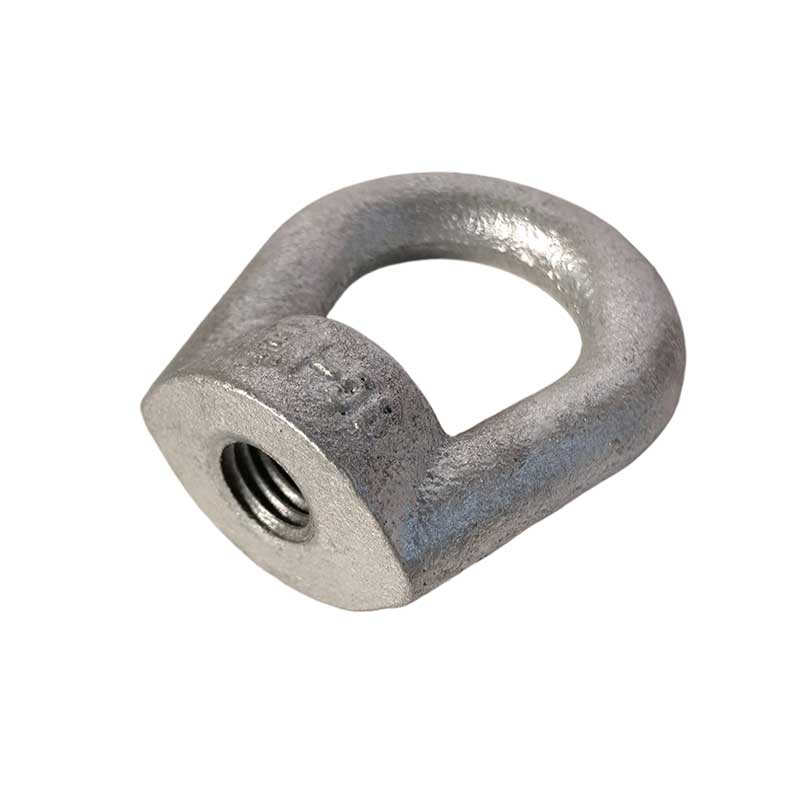
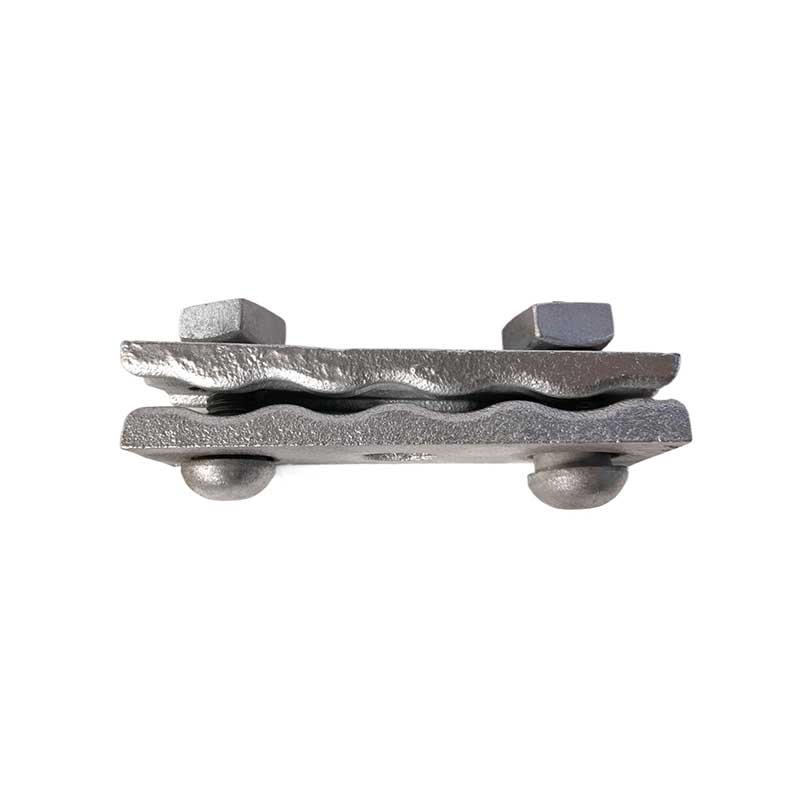
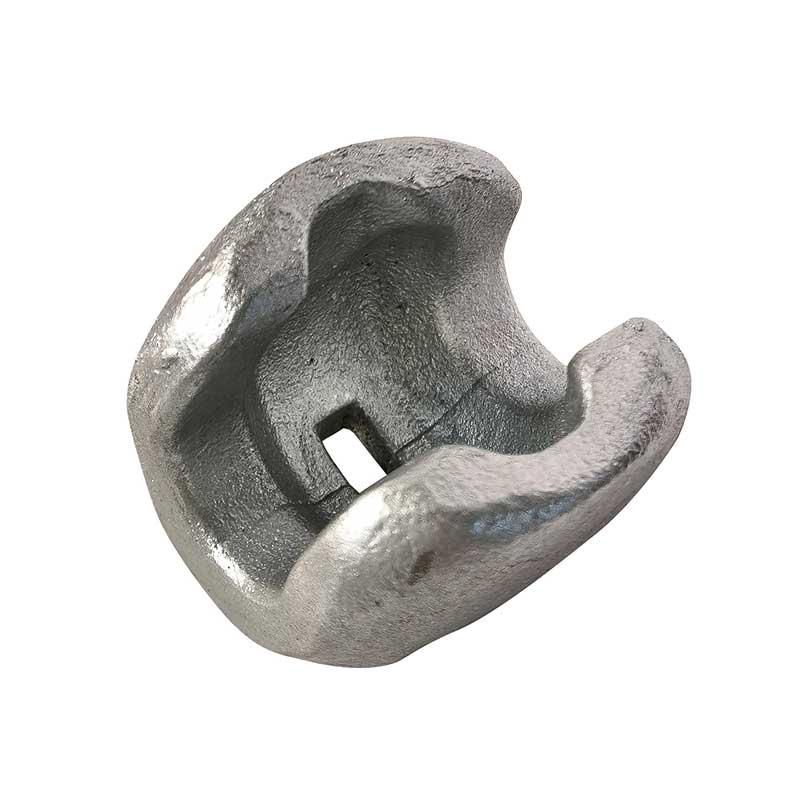
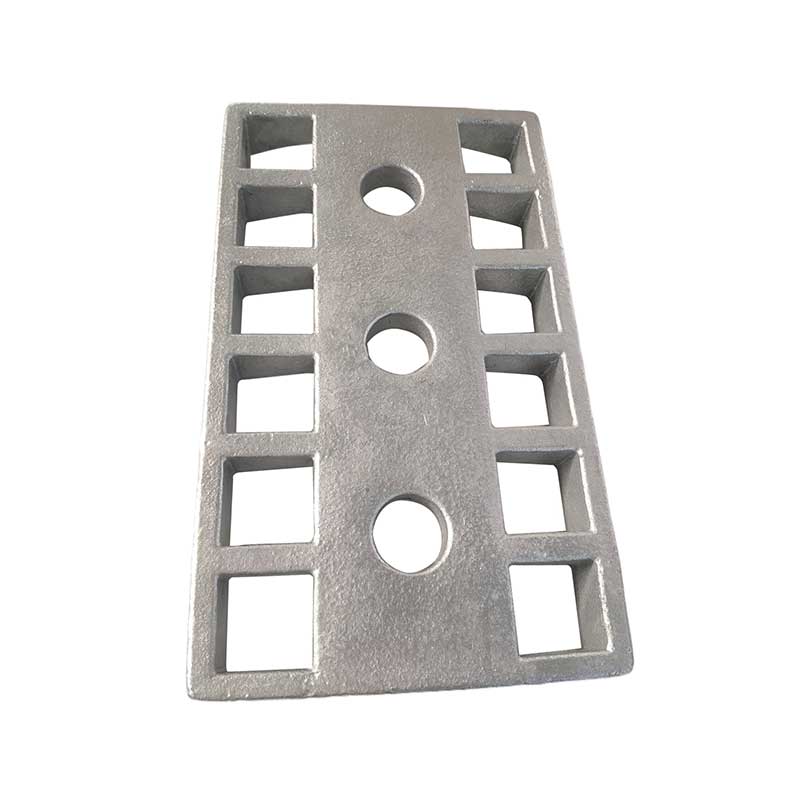
Zandgietstukken met coating
Er wordt gecoat (schelp)zand gebruikt, bestaande uit kwartszand, vooraf bedekt met thermoplastische fenolhars en een verharder - hexamethyleentetramine. De metalen modelplaat wordt verwarmd tot 180–340 °C.
Beschrijving
markering

Productbeschrijving
Schelpgietproces (heet schaalgieten met gecoat zand, gespecialiseerd voor precisiegieten van ferrometalen)
Procesprincipe
Er wordt gecoat (schelp)zand gebruikt, bestaande uit kwartszand, vooraf bedekt met thermoplastische fenolhars en een verharder - hexamethyleentetramine. De metalen modelplaat wordt verwarmd tot 180–340 °C. Wanneer het gecoate zand in contact komt met hoge temperaturen, smelt de hars snel, verknoopt en hardt uit, waardoor een harde, dunne zandschil op het oppervlak van de modelplaat ontstaat. Zodra de schaal is verwijderd, worden de twee vormhelften met elkaar verbonden om de vormholte te vormen. Droog zand wordt rond de buitenkant van de schaal gegoten ter ondersteuning voordat gesmolten ijzer wordt gegoten, waardoor de kosten van zandgieten in evenwicht worden gebracht met de maatnauwkeurigheid van precisiegieten.
Speciale grondstoffen
Vormzand: gecoat fijn zand met een harsgehalte van 2,5-4%; lage regenereerbaarheid.
Modelplaat: een gespleten mal gemaakt van gietstaal of gietijzer, die een hoge hittebestendigheid, slijtvastheid en een lange levensduur heeft bij herhaald gebruik.
Lossingsmiddel: calciumstearaat en siliconenolie om te voorkomen dat de zandschelp aan de mal blijft plakken.
Gebruikte ferromaterialen: kleine en middelgrote precisieonderdelen van grijs en nodulair gietijzer, zoals nokkenassen, tandwielen, klepzittingen en hydraulische behuizingen.
Stapsgewijs technologisch diagram van het gietproces van schaalvormen
IJzergietstukken in de toestand bij levering, vervaardigd door schaalgieten
Standaardproces in zes fasen
(1) Het verwarmen van de metalen modelplaat en het aanbrengen van het lossingsmiddel
Verwarm de mal tot 200–280 °C en breng het lossingsmiddel gelijkmatig aan om een vrije verwijdering van de zandschelp te garanderen.
(2) Zand aanbrengen met behulp van een kipbak (basisbediening)
Druk de verwarmde modelplaat tegen de zandopslagtrechter en keer het geheel om, zodat het oppervlak van het model volledig bedekt is met gecoat zand. Houd 8-15 seconden vast. Het oppervlaktezand wordt verwarmd om uit te harden tot een harde schaal, terwijl het onverwarmde losse zand terug in de trechter wordt gegoten.
(3) Extra verharding (burn-out) van de schaalvorm
Breng de modelplaat met de gevormde zandschaal over naar een secundaire uithardingsoven bij 180-220°C gedurende 30-90 seconden om de thermische sterkte van de schaal te vergroten. De dikte van de schaal wordt geregeld binnen 8–15 mm.
(4) Het verwijderen van de schaal, het maken van kernen en het monteren van halve mallen
Verwijder de afgewerkte halve schaal uit de mal met behulp van het uitwerpmechanisme. Voor onderdelen met interne holtes worden de kernen tegelijkertijd gemaakt van gecoat zand, waarna de bovenste en onderste halve schalen worden uitgelijnd en aan elkaar worden bevestigd.
(5) Installatie in de kolf voor versteviging en vulling
Plaats de samengestelde schaalvorm in de kolf en vul de ruimte eromheen met droog steunzand om te voorkomen dat de schaal tijdens het gieten uitzet en barst. Giet gesmolten gietijzer op een vaste temperatuur van 1400–1460 °C.
(6) Koelen, beschieten en reinigen
Na 4-12 uur afkoelen de zandschelp vernietigen en de gietstukken verwijderen. Verwijder spruw en spruw, voer gritstralen, foutdetectie en eindbewerking uit.
De belangrijkste voor- en nadelen van schaalgieten
Voordelen (vergeleken met conventioneel zandgieten)
Aanzienlijk verhoogde nauwkeurigheid: CT9–CT11 maattolerantie, stabiele afmetingen en uitstekende herhaalbaarheid bij massaproductie.
Glad oppervlak: oppervlakteruwheid Ra 6–25 µm met minimale verbrande laag, waardoor de toleranties voor draaien, frezen en slijpen aanzienlijk worden verminderd.
Uitstekend vermogen om dunwandige gietstukken te vormen: De hoge stijfheid van de schaalvorm zorgt voor de stabiele productie van gietijzeren gietstukken met dunne wanden van 2-3 mm dikte, complexe topografie en kleine gaten.
Extreem laag zandverbruik: slechts een dunne schillaag vormt de spouw; Het zandverbruik bedraagt slechts 1/10 van dat bij conventioneel zandgieten.
Zeer compatibel met automatisering: compatibel met automatische lijnen voor de productie van schaalmatrijzen in continue massaproductie.
Homogene gietstructuur: gecontroleerde gasdoorlaatbaarheid van de schaal vermindert defecten, waaronder gasgaten en slakinsluitingen, aanzienlijk.

neem contact met ons op
Gerelateerde populaire producten

Reserveonderdelen voor pompen
In industriële hydraulische systemen zijn de belangrijkste componenten van pompen en kleppen kritische factoren die het drukvermogen, de dichtheid en de levensduur van de gehele apparatuur bepalen.
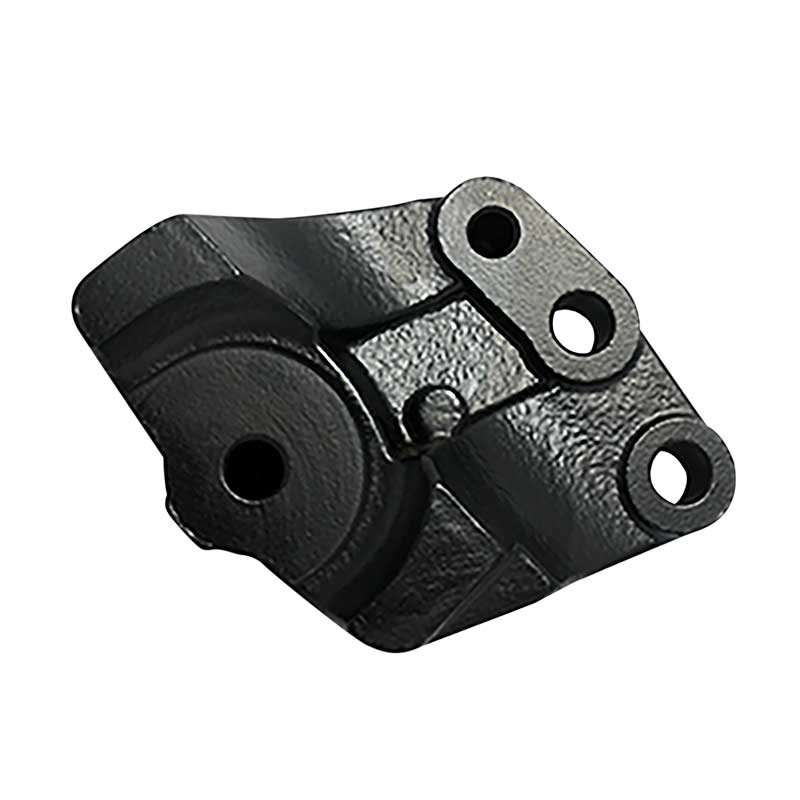
auto tuimelaar
Tuimelaars van hoogwaardig gietijzer voor automotoren. Gemaakt van hoogwaardig gietijzer QT450/QT500 met CNC-gefreesde werkoppervlakken. De gieterij is ISO 9001 en IATF 16949 gecertificeerd. Hoge vermoeiingssterkte en slijtvastheid. Wereldwijd exporteren vanuit Qingdao, China.
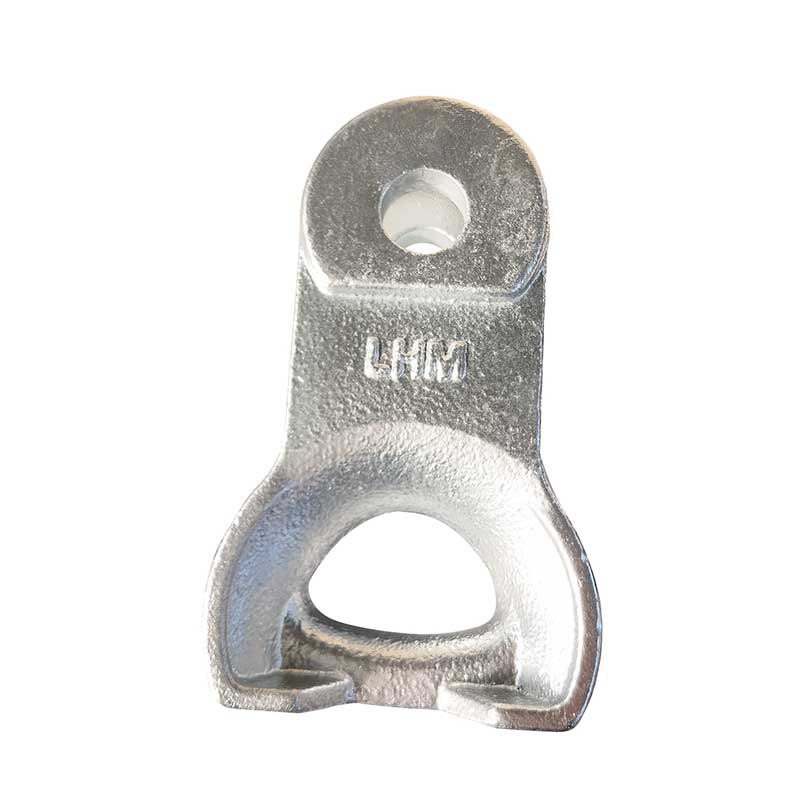
Nest-oog
Ons zandgegoten stopcontactoogje is een zeer sterk multifunctioneel verbindingselement, speciaal ontworpen voor bovengrondse elektriciteitsleidingen, isolatiekabels van onderstations en bovengrondse distributienetwerksystemen.
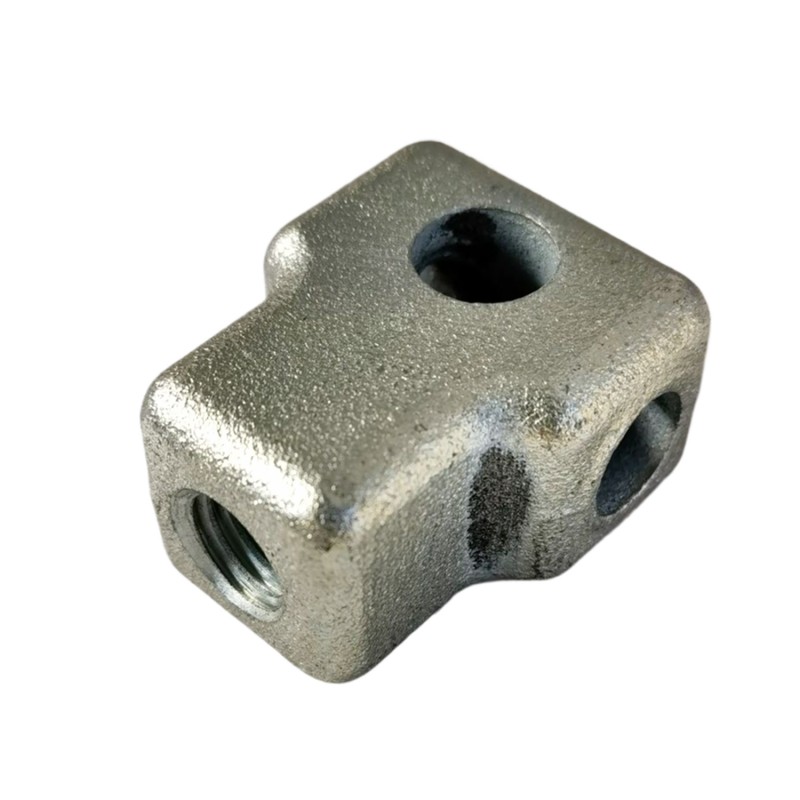
Hangende connector
Onze zandgegoten hangerklem is een duurzame, gespecialiseerde lijnfitting ontworpen voor bovengrondse elektriciteitsleidingen, onderstationrailsystemen en nieuwe energienetverbindingen.
Draaibare houder voor beugels
Hoogwaardige draaibare bevestigingsmiddelen voor het seismisch verstevigen van buizen, kanalen en kabelgoten. ISO 9001-gecertificeerde gieterij die op maat gemaakte, nauwkeurig bewerkte onderdelen van gegoten staal/ijzer aanbiedt. Voldoet aan ASCE 7, IBC en EN-normen. Export naar de VS, EU en Zuid-Amerika.
Balk klem
ISO gecertificeerde fabrikant van zware balkklemmen. Aangepaste gietoplossingen met behulp van kleizand en schelpgieten. CE, UL, FM goedgekeurd. Fabrieksdirecte prijzen voor Amerikaanse en Europese markten. Vraag vandaag nog een offerte aan.
Steunbeugel voor vangrail
Zeer sterke gietijzeren en stalen steunbeugels voor snelweg- en brugleuningen en verkeersbarrières. Precisiegietwerk, thermisch verzinkt, ISO 9001 gecertificeerd. Duurzaam, corrosiebestendig, op maat gemaakt voor wereldwijde infrastructuurprojecten. Exporteren uit Qingdao, China.
Ophangklem
Onze zandgegoten bovengrondse elektriciteitskabelklem is een hoogwaardig, nauwkeurig dragend en bevestigingselement ontworpen voor bovengrondse elektriciteitsleidingen, distributienetwerken en bovengrondse onderstationssystemen over de hele wereld.
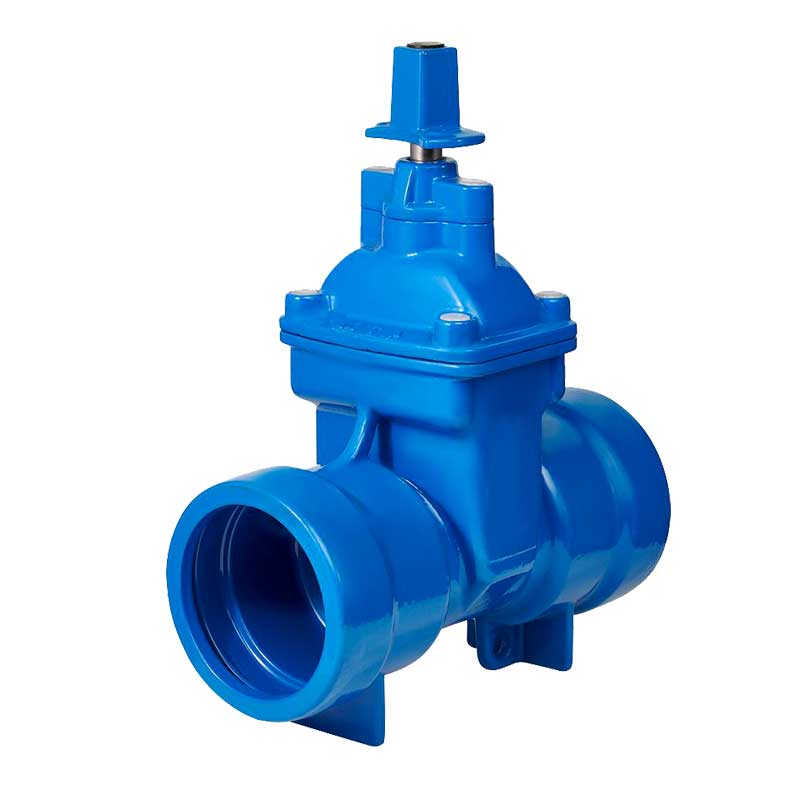
Klei zandgieten
Kleizandgieten is het meest voorkomende en goedkope traditionele zandgietproces, algemeen bekend als nat aardegieten. De belangrijkste grondstoffen zijn kwartszand, bentonietklei, water en steenkoolstof.
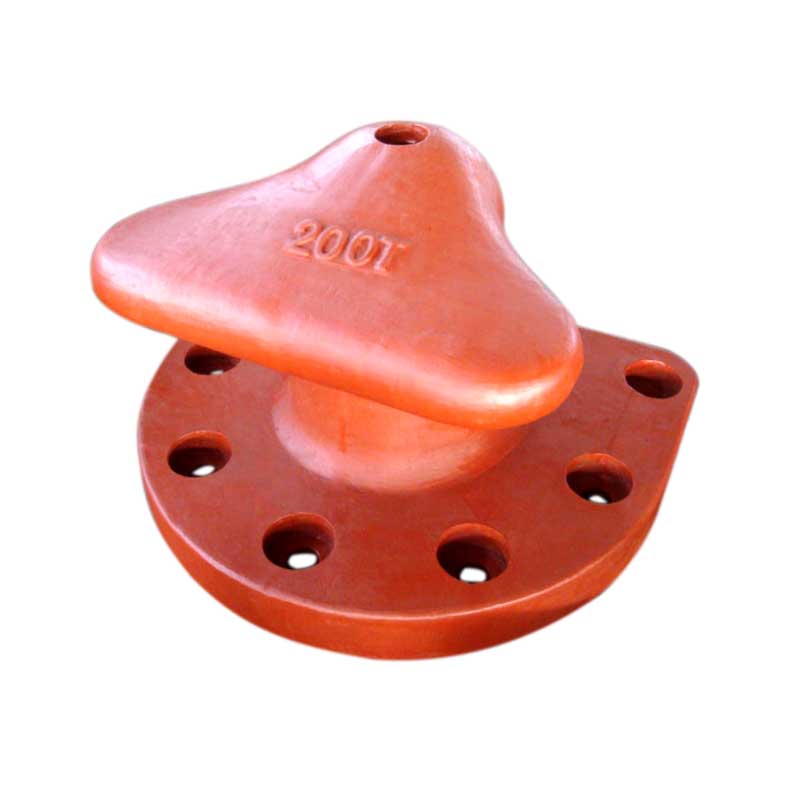
Bolder
Gietijzeren meerpalen zijn essentiële afmeerinrichtingen die op grote schaal worden geïnstalleerd op kades, pieren en steigers om op betrouwbare wijze de afmeerkrachten van afgemeerde schepen naar de pierconstructie over te brengen.
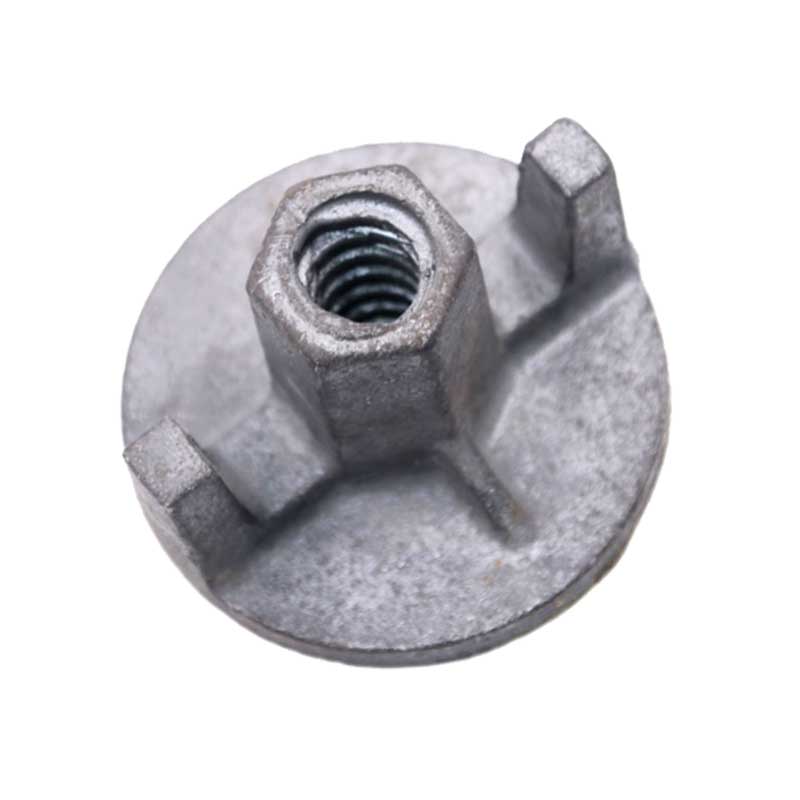
Gietijzeren moer
Op het uitgestrekte gebied van industriële bevestigingsmiddelen zijn gietijzeren moeren een fundamenteel maar uiterst belangrijk onderdeel. Vanwege hun hoge kosteneffectiviteit en stabiele mechanische eigenschappen worden ze veel gebruikt in verschillende structurele verbindingen die sterkte vereisen en tegelijkertijd kostengevoelig zijn.
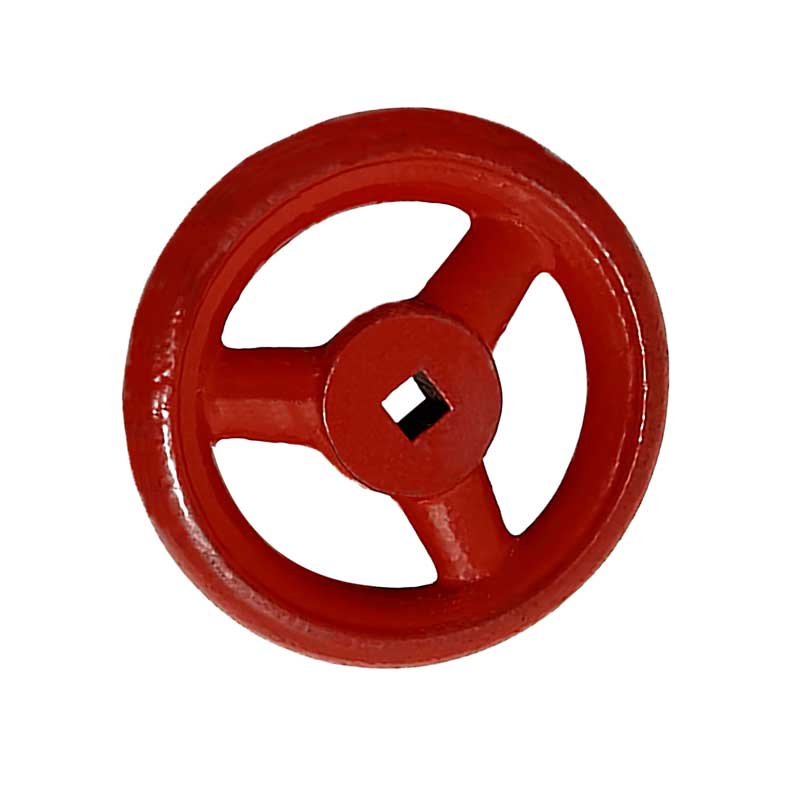
Ventiel handwiel
Duurzame industriële handwielen voor schuifafsluiters, schuifafsluiters en vlinderkleppen. Hoogwaardige opties in gietijzer, staal en aluminium met nauwkeurig bewerkte naven. ISO 9001-gecertificeerde fabrikant die OEM/ODM-diensten aanbiedt. Wereldwijde levering vanuit Qingdao, China.
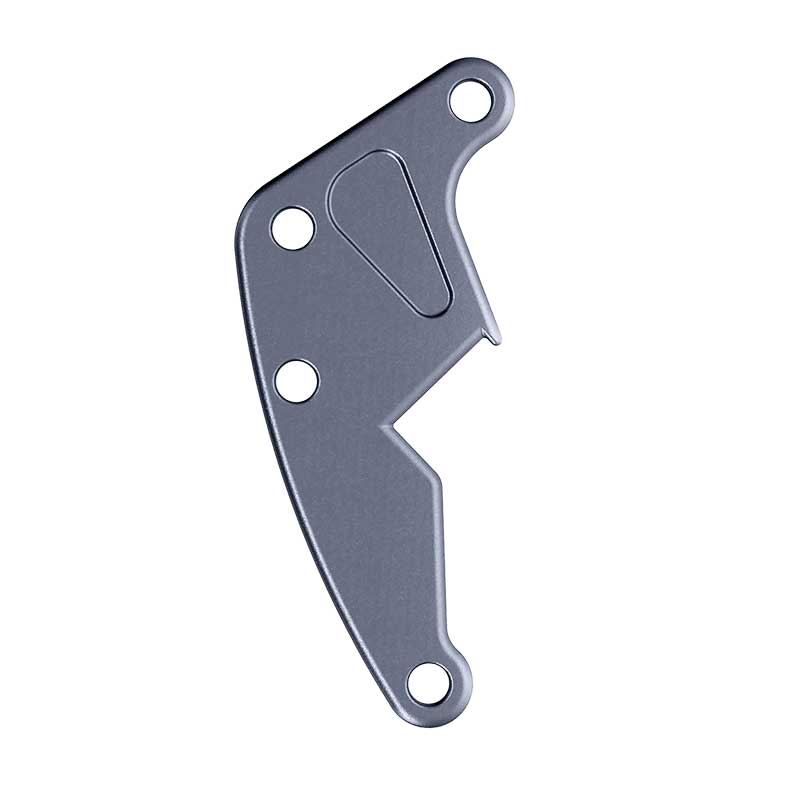
Vork plaat
Onze zandgegoten stroomaansluitplaat is een cruciaal dragend element van lineaire versterking, speciaal ontworpen voor bovengrondse elektriciteitsleidingen, onderstationisolatiehangers en ophangsystemen in elektriciteitsnetten voor hernieuwbare energie.
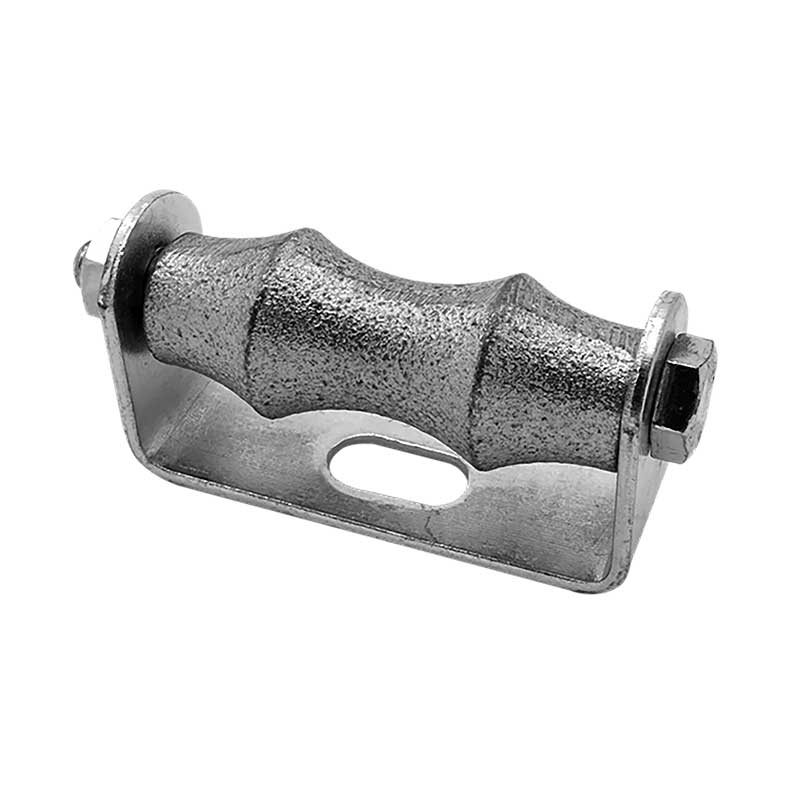
Pijprol
Gecertificeerde fabrikant van industriële buisrollen en steunrollen. Hoogbelaste stalen/gietijzeren rollen voor olie- en gas- en bouwpijpleidingen. Aangepaste OEM/ODM-services, ASTM/DIN-conformiteit. Export naar de VS, EU en Zuid-Amerika. Vraag een offerte aan.
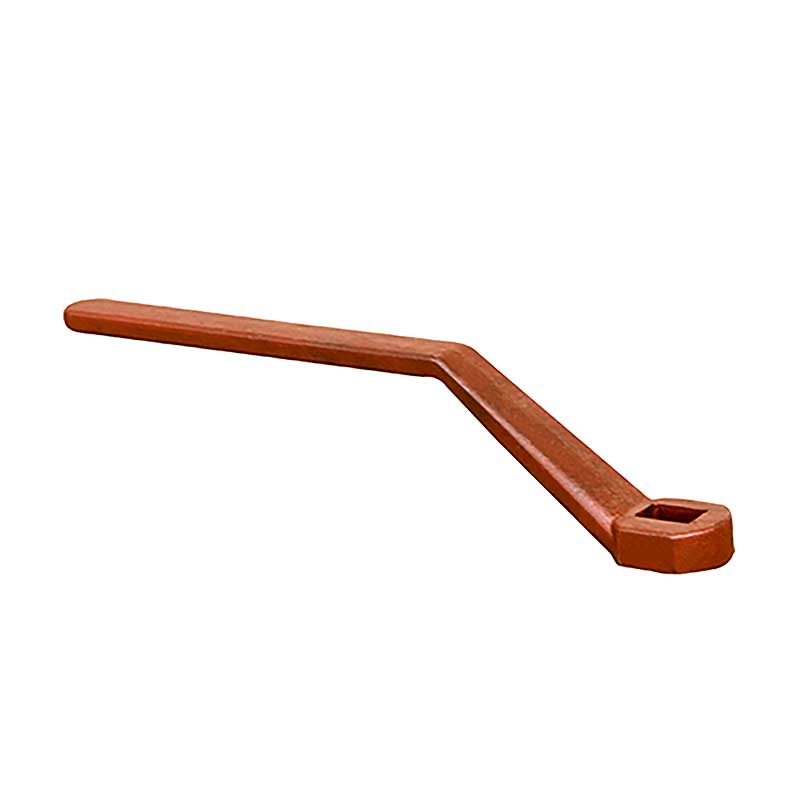
Ventielhandvat
Hoogwaardige industriële handgrepen en handwielen voor schuifafsluiters, schuifafsluiters en vlinderkleppen. Gemaakt van duurzaam gietijzer, staal en aluminium. ISO 9001 gecertificeerd, ergonomisch ontwerp, API/ISO-compatibel. Aangepaste OEM / ODM-service is beschikbaar. Wereldwijd exporteren.
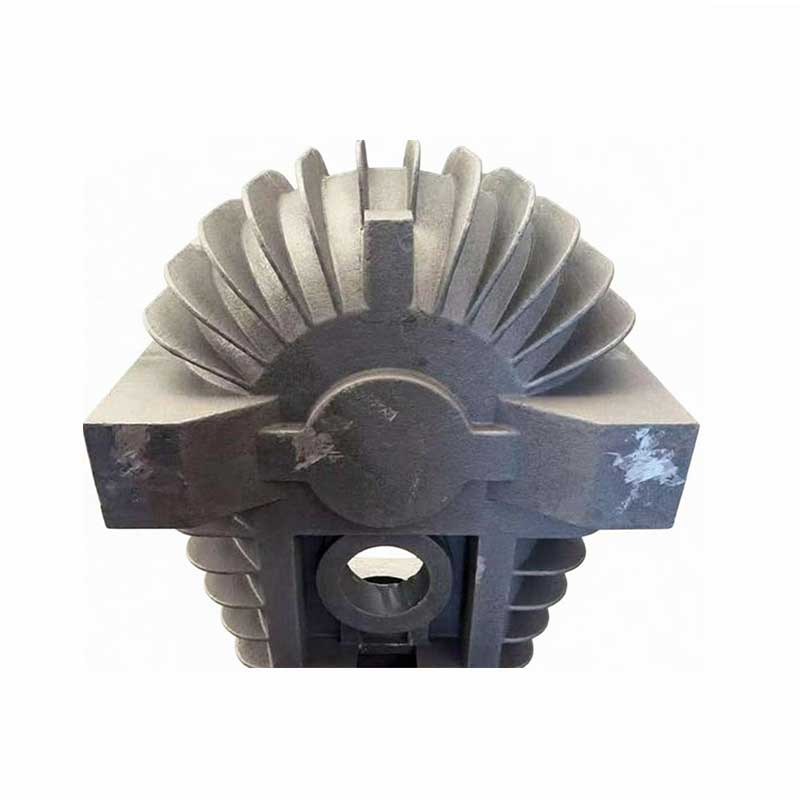
Accessoires voor mijnbouwapparatuur
Grijs gietijzer (SCh250, SCh300) wordt veel gebruikt voor machineframes, motorblokken en carrosseriedelen vanwege de goede bewerkbaarheid en het vermogen om trillingen te dempen.